

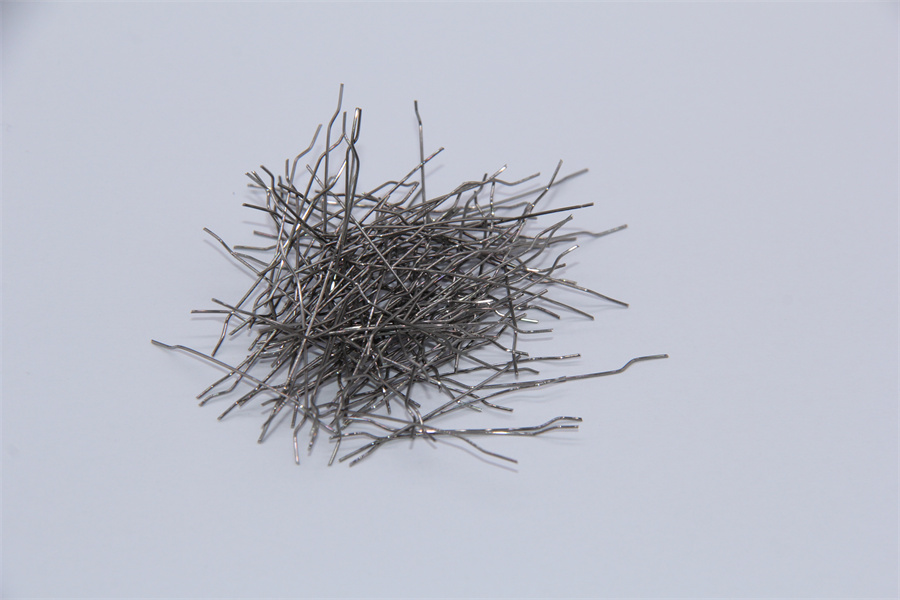
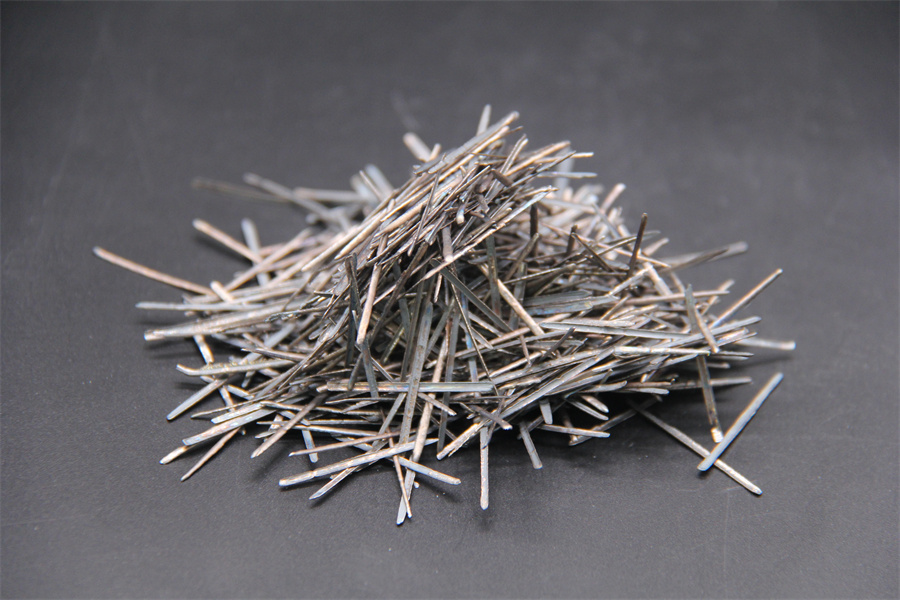
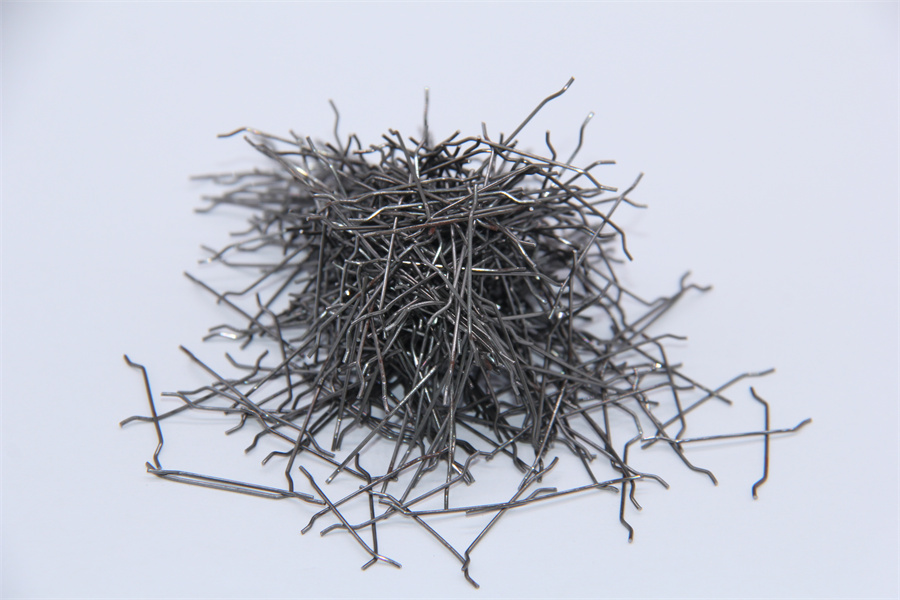
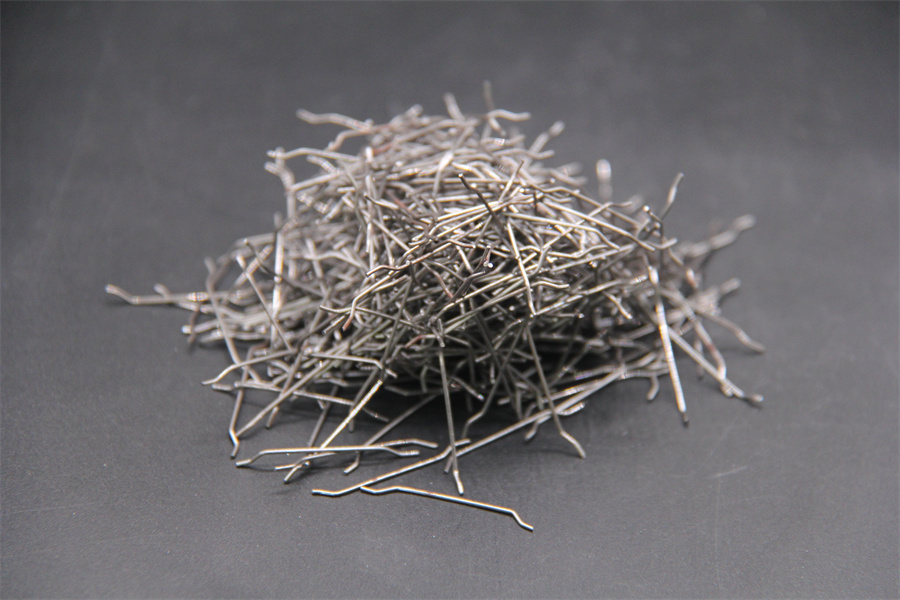
ألياف الفولاذ المقاوم للحرارة المسحوبة بالصهر
- ألياف فولاذية مستخلصة بالصهر
- ستيل فاير
- ألياف الفولاذ المقاوم للصدأ
وصف مختصر
التركيب الكيميائي
| شفرة | النسبة المئوية للمحتوى الكيميائي | |||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 | |
الخصائص الفيزيائية والميكانيكية والتآكل الحراري
| الأداء (السبيكة) | 310 | 304 | 430 | 446 |
| نطاق درجة الانصهار ℃ | 1400-1450 | 1400-1425 | 1425-1510 | 1425-1510 |
| معامل المرونة عند 870 درجة مئوية | 12.4 | 12.4 | 8.27 | 9.65 |
| قوة الشد عند 870 درجة مئوية | 152 | 124 | 46.9 | 52.7 |
| معامل التمدد عند 870 درجة مئوية | 18.58 | 20.15 | 13.68 | 13.14 |
| الموصلية عند 500 درجة مئوية واط/متر كلفن | 18.7 | 21.5 | 24.4 | 24.4 |
| الجاذبية عند درجة الحرارة العادية جم/سم³ | 8 | 8 | 7.8 | 7.5 |
| نسبة فقدان الوزن بعد 1000 ساعة من الأكسدة الدورية | 13 | 70 (100 ساعة) | 70 (100 ساعة) | 4 |
| دورات هواء حادة، درجة حرارة الأكسدة ℃ | 1035 | 870 | 870 | 1175 |
| 1150 | 925 | 815 | 1095 | |
| معدل التآكل في H2S مليون/سنة | 100 | 200 | 200 | 100 |
| أقصى درجة حرارة موصى بها في SO2 | 1050 | 800 | 800 | 1025 |
| نسبة التآكل في الغاز الطبيعي عند درجة حرارة 815 درجة مئوية مليون/سنة | 3 | 12 | 4 | |
| نسبة التآكل في غاز الفحم عند درجة حرارة 982 درجة مئوية مليون/سنة | 25 | 225 | 236 | 14 |
| معدل النترجة في الأمونيا اللامائية عند 525 درجة مئوية مليون/سنة | 55 | 80 | 304# 446# | 175 |
| نسبة التآكل في CH2 عند 454 درجة مئوية مليون/سنة | 2.3 | 48 | 21.9 | 8.7 |
| نسبة زيادة الكربون في السبيكة عند 982 درجة مئوية، 25 ساعة، 40 دورة % | 0.02 | 1.4 | 1.03 | 0.07 |
| شفرة | ||||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 |
المواد الخام وعملية الإنتاج
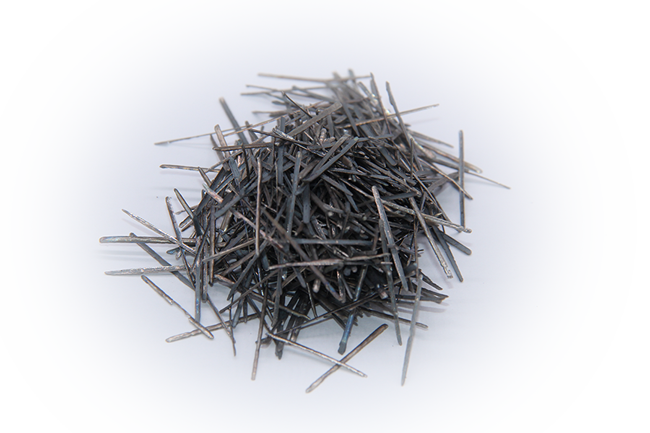
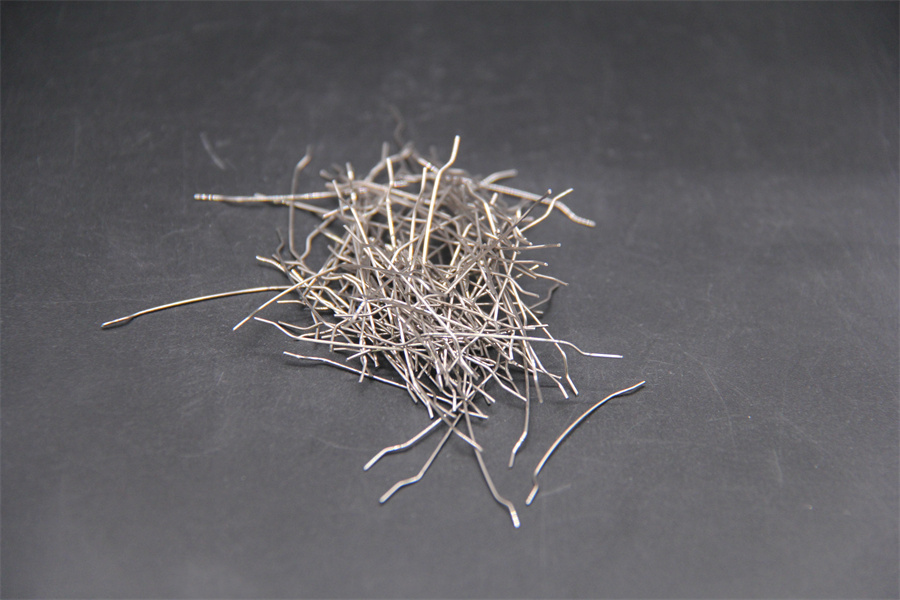
المادة الخام هي سبائك الفولاذ المقاوم للصدأ، حيث تُستخدم أفران كهربائية لصهرها وتحويلها إلى فولاذ سائل عند درجة حرارة تتراوح بين 1500 و1600 درجة مئوية. بعد ذلك، يتم استخدام عجلة فولاذية دوارة عالية السرعة ذات أخاديد لاستخراج الفولاذ المنصهر، مما ينتج أسلاكًا تلبي متطلبات عملائنا الخاصة. عند صهر الفولاذ السائل على سطح العجلة، يندفع الفولاذ المنصهر عبر فتحة بفعل قوة الطرد المركزي بسرعة فائقة مع عملية تبريد وتشكيل. تحافظ عجلات الصهر المملوءة بالماء على سرعة التبريد. تُعد هذه الطريقة الإنتاجية أكثر ملاءمة وكفاءة في إنتاج ألياف فولاذية من مواد وأحجام مختلفة.
التطبيقات
إن إضافة ألياف الفولاذ المقاوم للحرارة إلى المواد الحرارية غير المتبلورة (المواد القابلة للصب، والمواد البلاستيكية، والمواد المضغوطة) من شأنه أن يغير توزيع الإجهاد الداخلي للمادة الحرارية، ويمنع انتشار الشقوق، ويحول آلية الكسر الهش للمادة الحرارية إلى كسر مطاوع، ويحسن بشكل كبير من أداء المادة الحرارية.
مجالات التطبيق: الجزء العلوي من فرن التسخين، رأس الفرن، باب الفرن، طوب الموقد، قاع أخدود الصب، جدار الفرن الحلقي المقاوم للحريق، غطاء فرن النقع، مانع التسرب الرملي، غطاء المغرفة الوسيطة، منطقة المثلث في الفرن الكهربائي، بطانة مغرفة المعدن الساخن، مسدس الرش للتكرير الخارجي، غطاء خندق المعدن الساخن، حاجز الخبث، بطانة المواد الحرارية المختلفة في الفرن العالي، باب فرن الكوك، إلخ.
سمات
عملية تصنيع قصيرة وتأثير سبيكة جيد؛
(2) عملية التبريد السريع تجعل ألياف الصلب ذات بنية دقيقة التبلور وقوة وصلابة عاليتين؛
(3) المقطع العرضي للألياف غير منتظم على شكل هلال، والسطح خشن بشكل طبيعي، وله التصاق قوي بالمصفوفة المقاومة للحرارة؛
(4) يتميز بقوة جيدة في درجات الحرارة العالية ومقاومة جيدة للتآكل في درجات الحرارة العالية.